
오래 방치된 TPU 필라멘트의 '습기 지옥'
TPU(열가소성 폴리우레탄)는 뛰어난 탄성과 내모마성 덕분에 3D 프린팅으로 슬리퍼, 스마트폰 케이스, 깔창 등을 만들 때 가장 먼저 손이 가는 재료입니다. 하지만 TPU의 강력한 흡습성(Hygroscopic)은 모든 3D 프린팅 유저와 크리에이터들의 최대 고민거리이기도 합니다.
최근 저희는 오래 방치되어 있던 TPU 필라멘트를 사용해 3D 슬리퍼를 출력하는 프로젝트를 진행했습니다. 단순히 약간의 습기만 찼을 거라 생각했지만, 이를 해결하는 과정은 생각보다 훨씬 험난했습니다. 오늘은 저희의 시도와 실패 과정, 그리고 TPU 건조의 핵심 노하우를 정리해 드립니다!
시행착오기: 4번의 실험과 실패 원인 분석
❌ 시도 1: 구형 건조기(최고 50℃)로 사전 건조 ➡️ 실패
작업: 출력 전 최고 온도가 50℃인 구형 건조기로 몇 시간 동안 pre-drying을 진행한 후 출력을 시작했습니다.
결과: 심각한 거미줄 현상(Stringing), 압출 부족, 그리고 출력 도중 수분이 기화하면서 발생하는 팝핑 소음(Pop sound)이 발생했습니다.
원인 분석: 이미 내부 깊숙이 습기를 머금은 TPU에게 50℃는 너무 낮은 온도였으며, 분자 내부의 수분을 효과적으로 배출시키지 못했습니다.
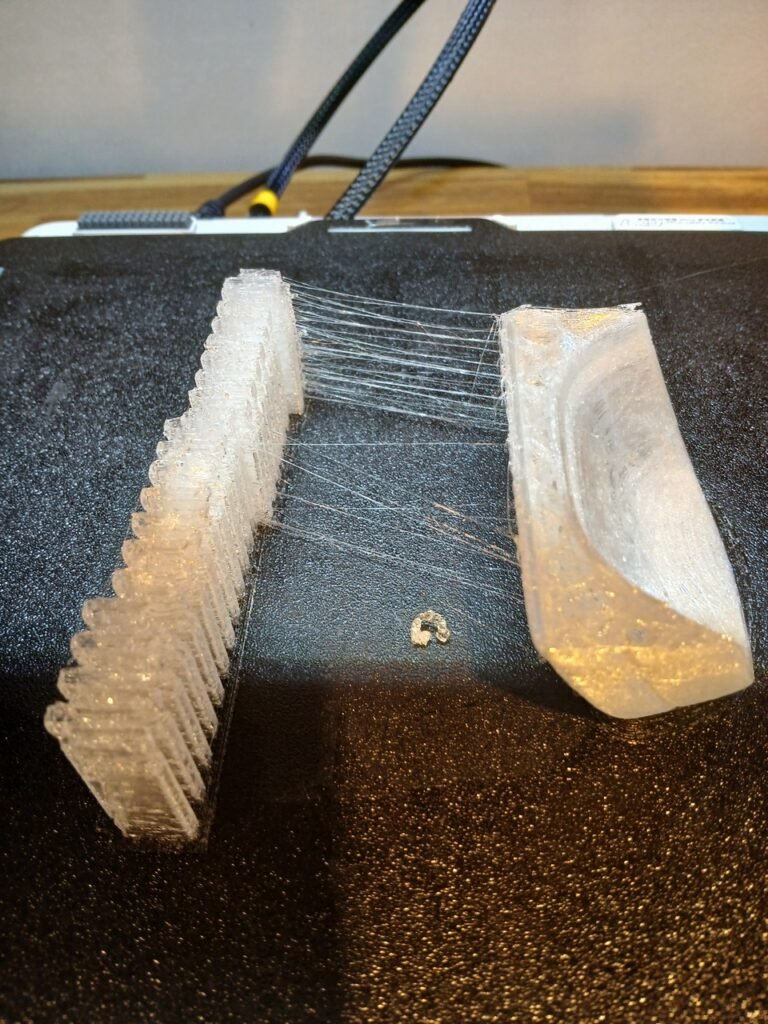
❌ 시도 2: 50℃에서 건조하며 동시 출력 ➡️ 실패
작업: 필라멘트를 50℃ 건조기 안에 넣은 상태로 보조 출구(In-line)를 통해 직접 공급하며 출력했습니다.
결과: 초반에는 약간 개선되는 듯했으나, 후반부로 갈수록 심각한 구조적 결함이 나타났습니다(층간 결속력이 떨어져 손으로 잡아당기면 쉽게 부러짐).
원인 분석: 50℃의 건조 속도가 TPU의 수분 함량을 따라가지 못했고, 증발 및 유리전이(Glass Transition) 조건을 충족하지 못했습니다.
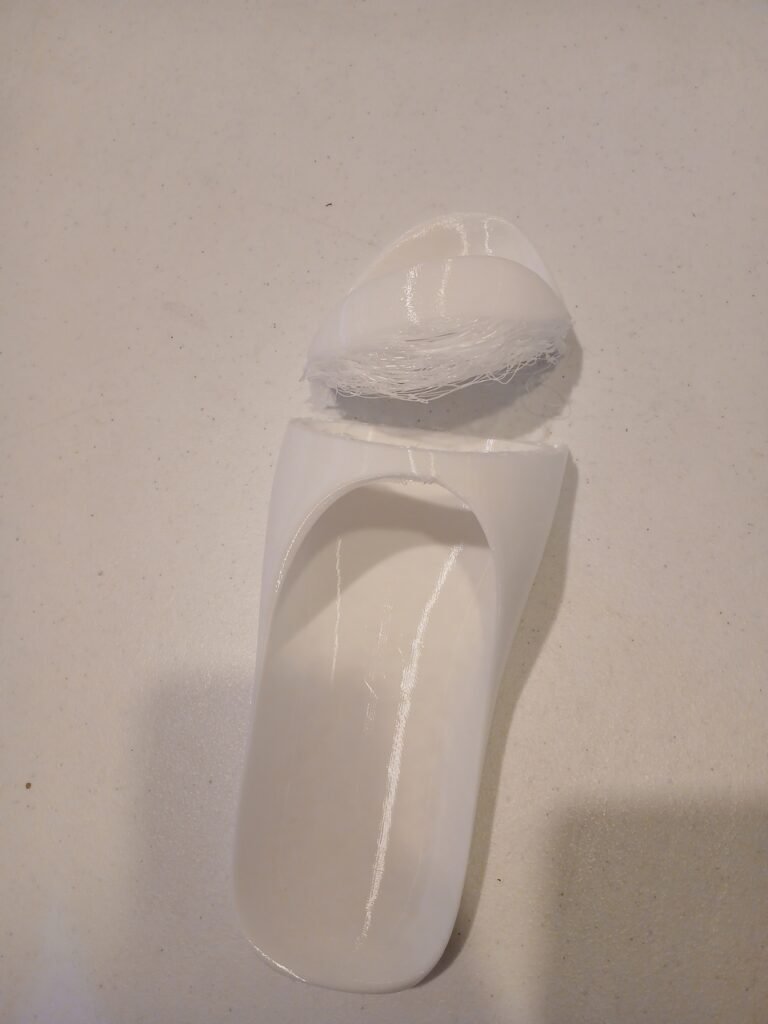
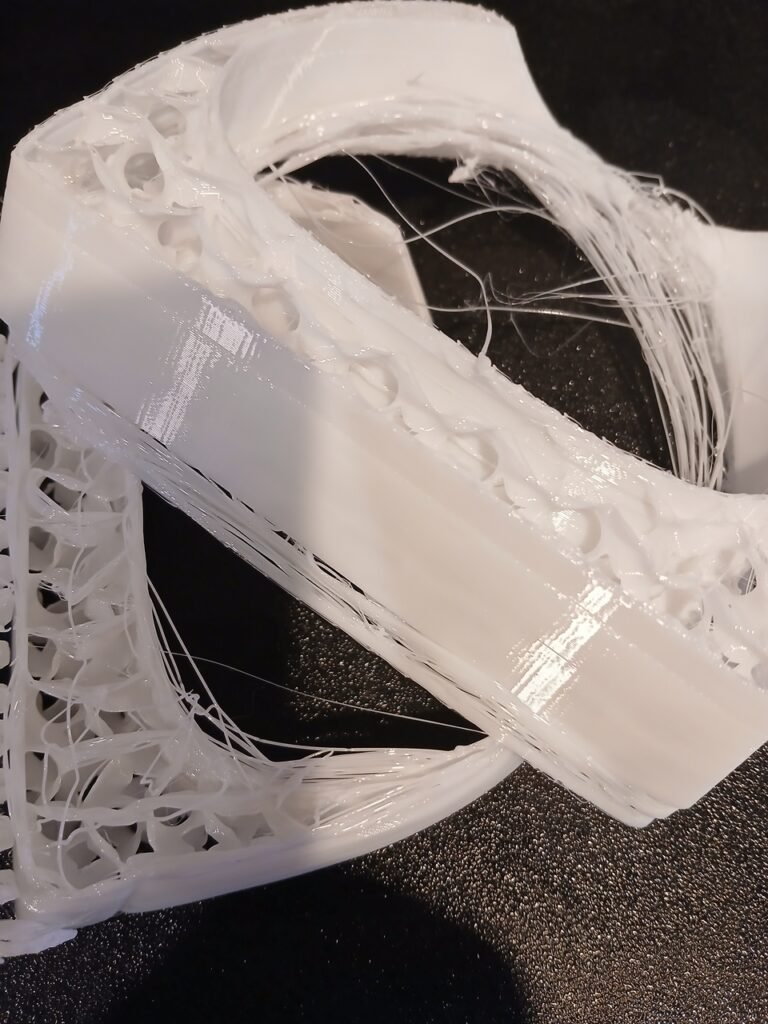
❌ 시도 3: 70℃ 지원 신형 건조기 구매 후, 건조된 필라멘트를 꺼내서 출력 ➡️ 실패
작업: 문제를 완벽히 해결하기 위해 70℃ 고온 건조가 가능한 전문 필라멘트 건조기를 새로 구입했습니다. TPU를 70℃에서 몇 시간 동안 바짝 말린 뒤, 꺼내서 일반 거치대에 걸고 출력했습니다.
결과: 출력 초반에는 매끄럽게 잘 나오는 듯했으나, 시간이 지남에 따라(슬리퍼 상단/갑피 부분) 다시 심각한 거미줄과 빈 공간(Void)이 생기며 결국 실패했습니다!
원인 분석 (핵심!): TPU의 흡습 속도는 상상 이상으로 빠릅니다! 고온으로 말린 TPU라 할지라도 노출된 실내 공기 중의 습기를 순식간에 다시 흡수합니다. 특히 슬리퍼처럼 크고 시간이 오래 걸리는 모델을 출력할 때는 출력이 진행되는 동안 이미 다시 젖어버립니다.
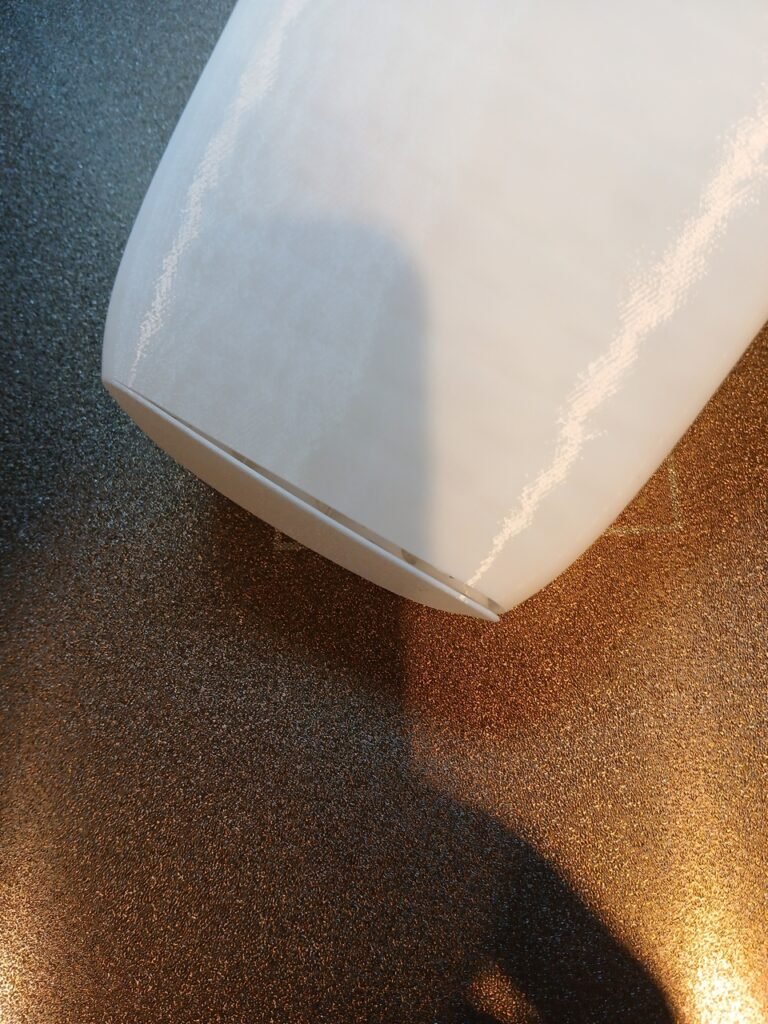
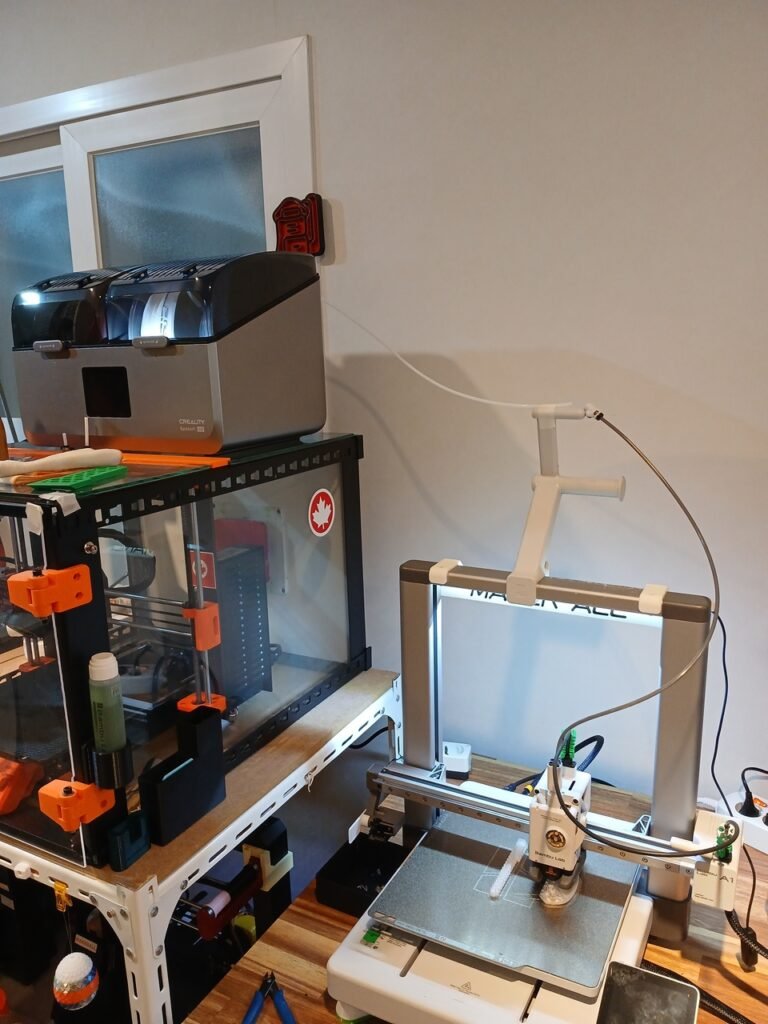
💡 최종 성공 솔루션: 70℃ 건조기를 옆에 두고 '건조와 출력을 동시에'!
세 번의 실패 경험을 바탕으로 저희는 최종 전략을 세웠습니다.
TPU를 전문 건조기에 넣고 70℃로 설정하여 탈수시킵니다.
필라멘트를 밖으로 꺼내지 않고, 건조기를 3D 프린터 바로 옆에 배치합니다.
건조기의 출출구에서 엑스트루더로 직접 선을 연결하여, 전 과정을 70℃로 계속 건조하면서 동시 출력했습니다.
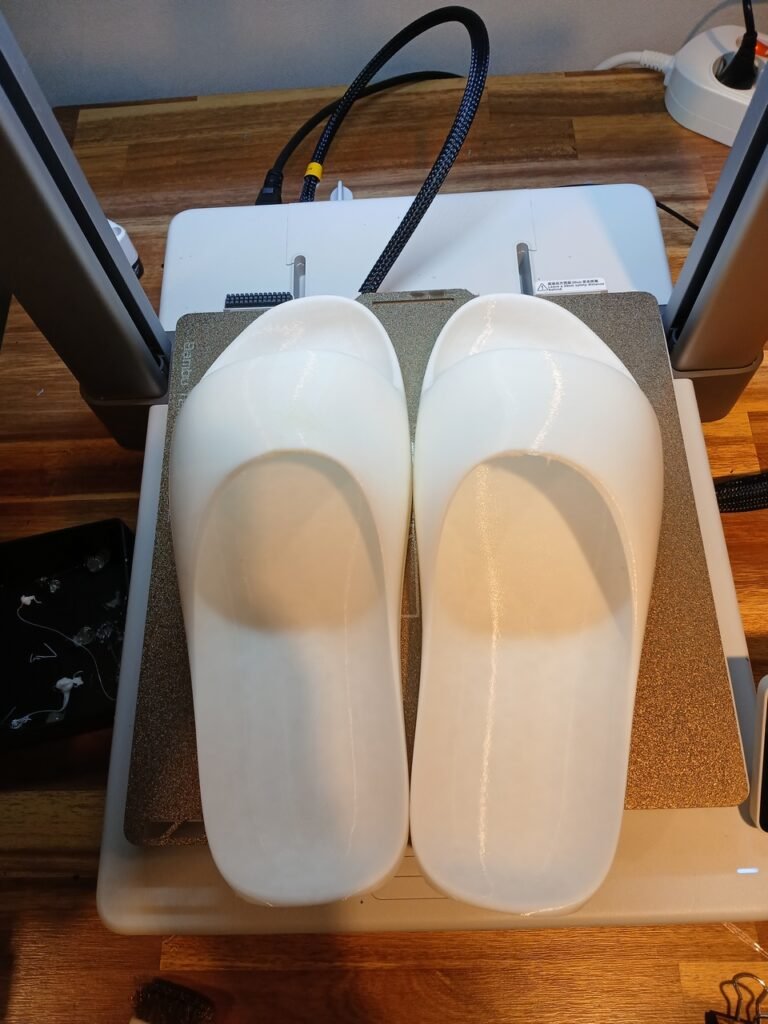
✅ 최종 결과: 완벽한 슬리퍼 완성!
수 시간에 걸친 출력 끝에, 튼튼한 구조와 뛰어난 표면 광택, 그리고 강력한 층간 결속력을 자랑하는 완벽한 TPU 슬리퍼가 완성되었습니다! (거미줄이나 기포 현상이 전혀 없이 깔끔하게 출력되었습니다.)
💡 3D 프린터 유저를 위한 TPU 건조 3대 황금 법칙
이번 실전 경험을 통해 정리한 TPU 사용 핵심 팁입니다:
충분히 높은 온도: TPU의 권장 건조 온도는 보통 65℃ ~ 70℃입니다. 60℃ 미만의 건조기로는 깊은 수분을 완전히 제거하기 어렵습니다.
실시간 동시 건조 (In-line Drying) 필수: TPU는 습기를 흡수하는 속도가 매우 빠릅니다. 5시간 이상 걸리는 대형 출력물의 경우 ‘말려서 꺼내 쓰기’는 불가능하며, 반드시 밀폐형 건조기에서 바로 뽑아 쓰셔야 합니다.
밀폐 보관: 사용하지 않는 TPU 필라멘트는 강력한 방습제(실리카겔)와 함께 밀폐 봉투나 방습함에 보관하여 추후 건조에 드는 시간을 줄이세요.